 დაუყოვნებლივ დაუკავშირდით


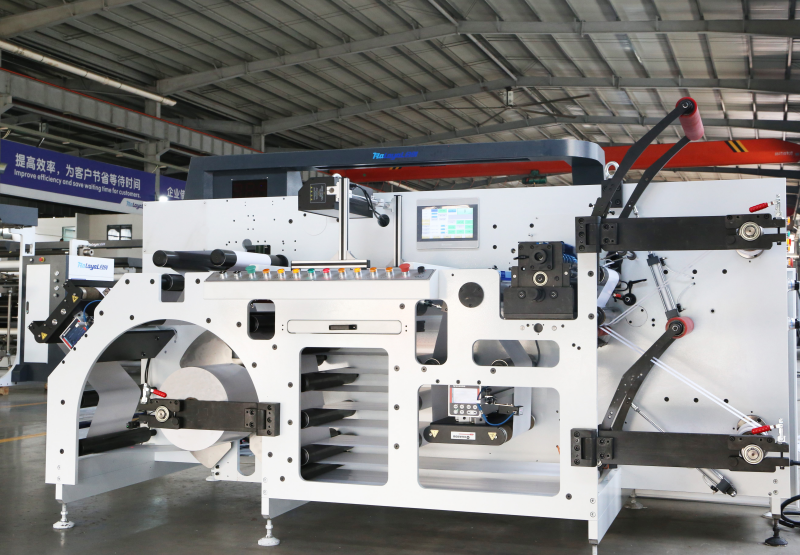
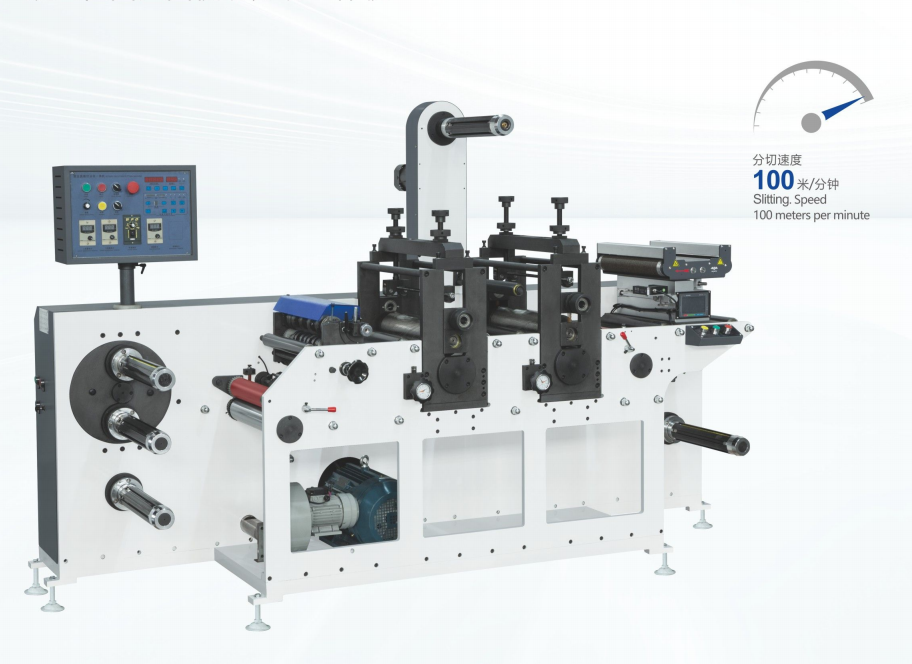
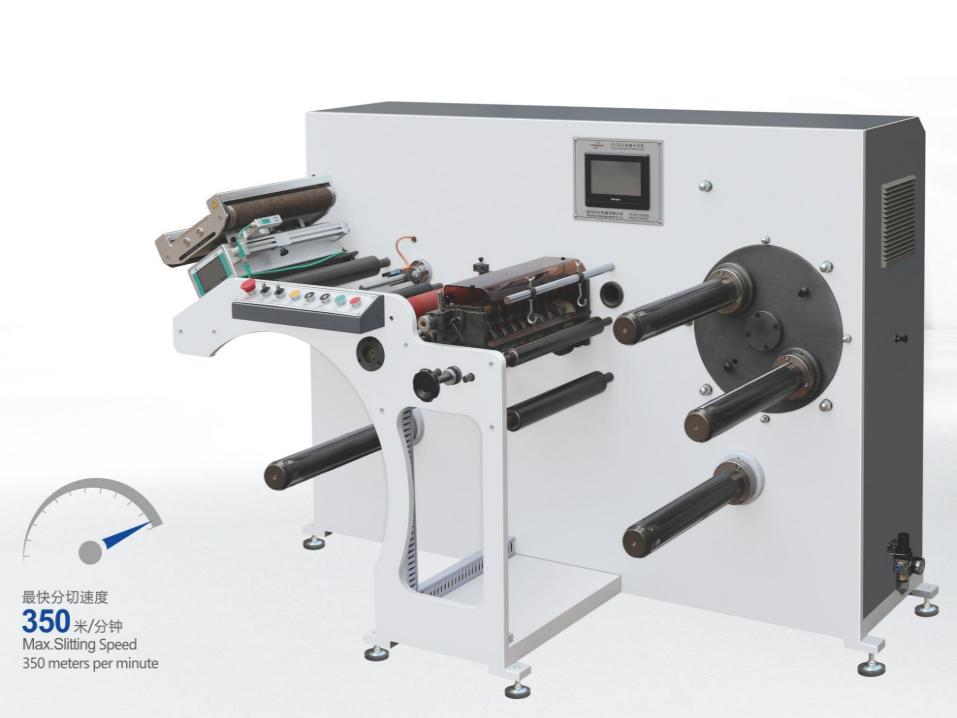
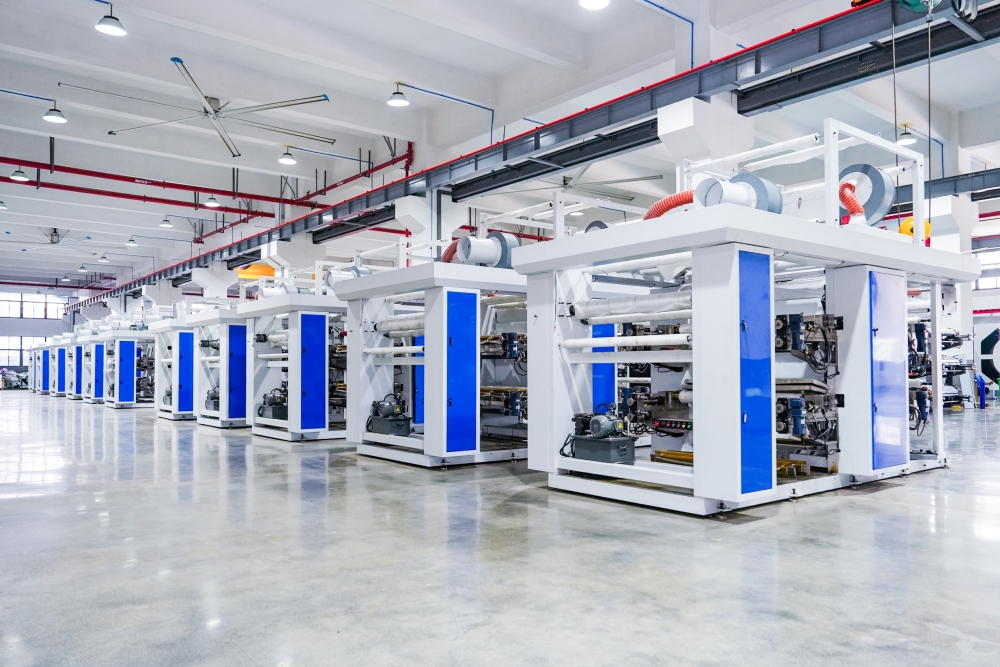
იდეალურის შერჩევა საჭრელი მანქანა ეს არის ერთ-ერთი ყველაზე მნიშვნელოვანი კაპიტალური ინვესტიცია მთელ მსოფლიოში გადაკეთების ობიექტების, შესაფუთი მასალების მწარმოებლებისა და ლითონის მომსახურების ცენტრებისთვის. იქნება ეს ულტრათხელი პოლიმერული ფირების მაღალი სიჩქარით დამუშავება თუ მძიმე ლითონის ხვეულების ჭრა უზარმაზარი ჰიდრავლიკური წნევის ქვეშ, არასწორი მექანიკური განლაგების, დაჭიმვის არქიტექტურის ან ჭრის მექანიზმის არჩევამ შეიძლება გამოიწვიოს მასალის მოსავლიანობის კატასტროფული დანაკარგები და ძვირადღირებული დანადგარის გათიშვა. ეს ყოვლისმომცველი ინდუსტრიის მყიდველის სახელმძღვანელო გთავაზობთ მასალის სპეციფიკური ჭრის ტექნოლოგიების, დინამიური დაჭიმვის კონტროლის სტრატეგიების, დეტალური შედარების ცხრილების და პრაქტიკული შესყიდვის პროტოკოლების სიღრმისეულ ტექნიკურ ანალიზს, რათა დაგეხმაროთ თქვენი ოპერაციული ეფექტურობისა და ინვესტიციის ანაზღაურების მაქსიმიზაციაში.
1. თანამედროვე საჭრელი დანადგარების ტექნოლოგიის საფუძვლები
თავისი არსით, თანამედროვე საჭრელი მანქანა არის ინჟინერიულად შემუშავებული კონვერტაციის პლატფორმა, რომელიც შექმნილია მასალის ძირითადი ქსელის ან ხვეულის გასაშლელად, მისი გრძივი ღერძის გასწვრივ უფრო ზუსტ, ვიწრო ზოლებად უწყვეტად გასაჭრელად ან დასაჭრელად და დამუშავებული ზოლების ინდივიდუალურ ბირთვებზე ან კოჭებზე აკურატულად გადასახვევად. მიუხედავად იმისა, რომ ფუნდამენტური კონცეფცია უცვლელი რჩება სხვადასხვა ინდუსტრიაში, ფიზიკა, სტრუქტურული ჩარჩოს მოთხოვნები, პირების მეტალურგია და დაჭიმვის კონტროლის მექანიკა მნიშვნელოვნად განსხვავდება იმისდა მიხედვით, დამუშავებული სუბსტრატი არის თუ არა მოქნილი შესაფუთი ფირი, მეტალის ხვეული, უქსოვი ტექსტილი თუ ლამინირებული ქაღალდის მასალა.
დღევანდელი სამრეწველო გადამუშავება მოითხოვს უფრო მაღალ ხაზოვან სიჩქარეს (ხშირად წუთში 400-დან 800+ მეტრამდე), უფრო ვიწრო ზოლის ტოლერანტობას, კიდის ნულოვან ბურუსებს ან მიკრო-დაზიანებებს და სამუშაოებს შორის სწრაფ ბრუნვას. ამ მიზნების მისაღწევად საჭიროა მაღალი სტრუქტურული სიმტკიცით, პირების ავტომატური გასწორებით, დახურული ციკლის PLC ვექტორული ძრავით და რეალურ დროში დაჭიმულობის უკუკავშირის მონიტორინგით აღჭურვილი აღჭურვილობის შეძენა.
ლითონის ხვეულების საჭრელი მანქანის შეძენის სახელმძღვანელო
ლითონის ხვეულების საჭრელი დანადგარი არის მძიმე დატვირთვის სამრეწველო დამუშავების სისტემა, რომელიც შექმნილია მაღალი გამჭვირვალობის ფოლადის, უჟანგავი ფოლადის, ალუმინის, სპილენძის, თითბერის და სპეციალიზებული შენადნობების ხვეულების გასახსნელად, ზუსტი ჭრისა და უკუცემისთვის. რადგან ლითონის ხვეულები ხასიათდებიან მაღალი დენადობის სიმტკიცით და მნიშვნელოვანი მასით, ხვეულების საჭრელი ხაზები უნდა იყოს დაპროექტებული ისე, რომ გაუძლოს უზარმაზარ მექანიკურ დატვირთვებს, დარტყმით დატვირთვას და მაღალ დინამიურ ძალებს, ზოლის სიგანის ტოლერანტობის შენარჩუნებით მილიმეტრის წილადებამდე.
ლითონის ხვეულის საჭრელი ხაზის შეძენისას, სამრეწველო მყიდველებმა ყურადღება უნდა მიაქციონ ძრავის ნედლ სიმძლავრეს. გრძელვადიანი სიზუსტის უზრუნველსაყოფად აუცილებელია სტრუქტურული ჩარჩოს წონის, ლილვის გადახრის ტოლერანტობის, მარყუჟოვანი ორმოს მოთხოვნების და უკუცემის დაჭიმვის სისტემების შეფასება.
ლითონის ხვეულების ჭრის ხაზის ძირითადი ტექნიკური კომპონენტები
სრულმასშტაბიანი სამრეწველო ლითონის ხვეულების ჭრის ხაზი მოიცავს რამდენიმე სრულად ინტეგრირებულ გადამამუშავებელ სადგურს, რომელთაგან თითოეული ასრულებს სასიცოცხლოდ მნიშვნელოვან მექანიკურ ამოცანას:
- გამხსნელი/გამშლელი ბლოკი: მძიმე დანიშნულების გასაშლელი მანდრელის სისტემა (ხშირად აღჭურვილია ჰიდრავლიკური ჩამტვირთავი ვაგონით და დამჭერი ლილვაკით), რომელიც აკავებს მთავარ ლითონის კოჭას და შეუფერხებლად აწვდის მას შესასვლელ განყოფილებაში ზედაპირის დაზიანების გარეშე.
- მოსავლის მოსავლის მაკრატელი და გასწორებელი: ლითონის ბადის ჭრილის ღეროში მოხვედრამდე ასწორებს არათანაბარ ხვეულ თავებს და ასწორებს ხვეულების ნარჩენ ნაკრებს ან თავსახურს.
- მაღალი სიზუსტის მბრუნავი საჭრელი თავი: სისტემის ცენტრალური ბირთვი, რომელიც შედგება ორმაგი პარალელური, გამაგრებული ლილვისგან, რომლებზეც დამონტაჟებულია მბრუნავი წრიული დანები, რეზინის მოსახსნელი რგოლები და ზუსტი შუასადებები. საჭრელი თავის სტრუქტურული სიმტკიცე განსაზღვრავს ზოლების მაქსიმალურ რაოდენობას და კიდეების ხარისხს.
- ჯართის დამჭრელი / ჯართის შემხვევი: უწყვეტად ჭრის ან ახვევს ლითონის ხვეულის ორივე გარე კიდეზე წარმოქმნილ მოსაპირკეთებელ კიდეებს, რომლებიც ჭრის დროს.
- მარყუჟოვანი ორმო და დაჭიმვის სადგამი: შთანთქავს სიგრძის სხვაობებს, რომლებიც გამოწვეულია კოჭის სიგანეზე ლიანდაგის ვარიაციით (კოჭის გვირგვინი). დაჭიმვის სადგამი უზრუნველყოფს კონტროლირებულ წინააღმდეგობას (ბანდის დაჭიმვის, ლილვის დაჭიმვის ან ქამრის დაჭიმვის გზით), რათა უზრუნველყოს უკუცემის ლილვების მჭიდროდ შეკვრა.
- გადამწევი (ამწევი კოჭა): მაღალი ბრუნვის მომენტის ჰიდრავლიკური გაფართოების ლილვი, რომელიც აღჭურვილია ზედა მკლავის გამყოფით, რომელიც ცალკეულ ჭრილ ლითონის ზოლებს მჭიდროდ, კომერციული დანიშნულების ხვეულებად ახვევს.
ლითონის ხვეულის ჭრის შესაფასებლად აუცილებელი სპეციფიკაციები
სწორი ლითონის ხვეულის დასადგენად ჭრის აღჭურვილობა თქვენი გადამამუშავებელი ობიექტისთვის შეაფასეთ შემდეგი ოთხი მექანიკური პარამეტრი:
- მასალის დენადობის ზღვარი და სიდიდის დიაპაზონი: განსაზღვრეთ მასალის მაქსიმალური სისქე (მაგ., 0.2 მმ მსუბუქი სისქის ფოლადიდან 6.0 მმ+ მძიმე სისქის ფოლადამდე) და მაქსიმალური დაჭიმვის სიმტკიცე (მაგ., სტანდარტული ცივი ნაგლინი ნახშირბადოვანი ფოლადი მაღალი სიმტკიცის დაბალი შენადნობის ფოლადთან შედარებით, როგორიცაა AHSS/DP1000). ლილვის დიამეტრი და მამოძრავებელი მომენტი პირდაპირ უნდა შეესაბამებოდეს მასალის ძვრის წინააღმდეგობას.
- ხვეულის წონა და სიგანის ტევადობა: გადაამოწმეთ მთავარი ხვეულის მაქსიმალური გარე დიამეტრი (OD), შიდა დიამეტრი (ID) და ხვეულის მთლიანი წონა (როგორც წესი, 5 მეტრიკული ტონიდან 30+ მეტრიკულ ტონამდე). ჰიდრავლიკური დატვირთვის მოწყობილობა უნდა შეესაბამებოდეს ამ მაქსიმალურ წონის ლიმიტებს.
- ლილვის გადახრა და საკისრის სიმტკიცე: აუცილებელია ლილვის მინიმალური მოხრა. დატვირთვის ქვეშ ლილვის გადაჭარბებული გადახრა იწვევს დანის არასწორ განლაგებას, რაც იწვევს კიდის ზედმეტ დაკაწვრას, დახრილობასა და დანის ნაადრევად დაშლას. მაღალი კლასის ლილვებს აქვთ გამძლე გარე კორპუსის საყრდენები, რომლებიც მყარად აფიქსირებენ ლილვებს.
- ხელსაწყოების დაყენების ავტომატიზაცია: ჩვეულებრივ ლილვებზე დანისა და შუასადებების ხელით დაყენებას შეიძლება 30-დან 60 წუთამდე დასჭირდეს თითოეული სამუშაოს შეცვლისას. ლითონის ჭრის მოწინავე ხაზებს აქვთ ორმაგი ურთიერთშემცვლელი საჭრელი თავი (კოშკის თავის საჭრელი) ან ავტომატური CNC დანის დაყენების სისტემები, რაც ამცირებს დაყენების შეფერხების დროს 5 წუთზე ნაკლებ დრომდე.
ლითონის ხვეულების ჭრის ხაზების კრიტიკული მახასიათებლების მატრიცა
ქვემოთ მოცემულ ცხრილში მოცემულია ლითონის სხვადასხვა სისქის კლასების სტანდარტული შესრულების მაჩვენებლები:
| მანქანის კატეგორია | მასალის საზომი დიაპაზონი | ტიპიური ხაზის სიჩქარე | ძირითადი მახასიათებლები და აპარატურის მოთხოვნები | სამიზნე ინდუსტრიის აპლიკაციები |
|---|---|---|---|---|
| მსუბუქი სიზუსტის ლითონის საჭრელი | 0.10 მმ – 1.0 მმ | 150 – 300 ბრ/წთ | ულტრაზუსტი დაფქული ლილვაკები, მიკრორეგულირებადი კლირენსი, თექის/რეზინის წვერის დაჭიმვა, ზედაპირის ნაზი დამცავი ლილვაკები. | ტრანსფორმატორის სპილენძის ფოლგა, აკუმულატორის დენის კოლექტორები, ელექტრონული დამცავი, დეკორატიული მორთვა. |
| საშუალო ლიანდაგის უნივერსალური ხვეულის საჭრელი | 0.8 მმ – 3.2 მმ | 80 – 200 ბრ/წთ | ჰიდრავლიკური კოჭების ჩამტვირთავი ვაგონი, ორმაგი საჭრელი თავი, დაჭიმვის სადგამი, მარყუჟოვანი ორმოს ინტეგრაცია, მაღალი ტევადობის ჯართის საჭრელი. | ავტომობილების შტამპირება, საყოფაცხოვრებო ტექნიკის ფურცლები, გათბობა-კონდიცირების, ვენტილაციის და კონდიცირების სისტემები, ფოლადის კონსტრუქციების სერვის ცენტრები. |
| მძიმე ლიანდაგის მძიმე დანიშნულების ხვეულის ხაზი | 3.0 მმ – 12.0 მმ+ | 30 – 100 მ/წთ | გამაგრებული მძიმე კარკასული კონსტრუქცია, მაღალი ბრუნვის მომენტის ჰიდრავლიკური ძრავები, ავტომატური სპირალური ამქერცლავი, მძიმე მოსავლის მაკრატელი, პინჩ-რულონური მიმწოდებლები. | სამშენებლო სხივები, მძიმე ტექნიკის წარმოება, გემთმშენებლობა, სტრუქტურული მილების მასალა. |
ფირის საჭრელი მანქანის შეძენის სახელმძღვანელო
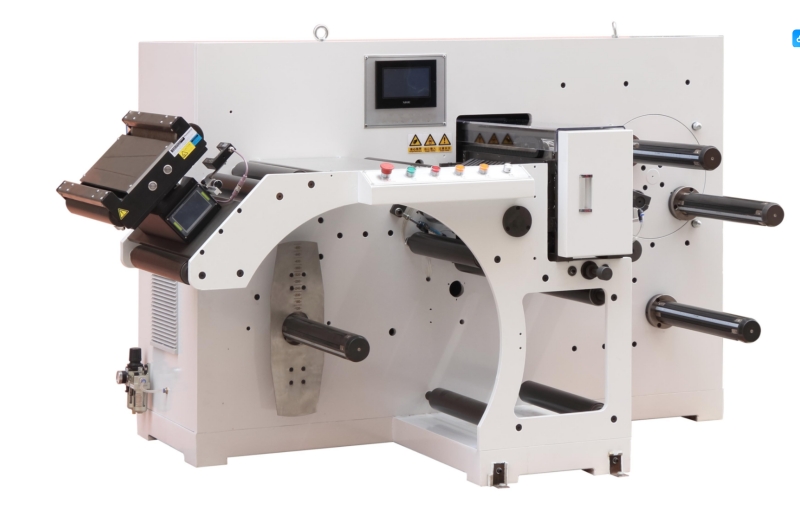
ხისტი ლითონის დამუშავებისგან განსხვავებით, ფირის საჭრელი დანადგარი (რომელსაც ხშირად ფირის საჭრელის გადახვევის აპარატსაც უწოდებენ) შექმნილია ისეთი მოქნილი, გასაშლელი, სითბოსადმი მგრძნობიარე და ხშირად სტატიკურად მგრძნობიარე პოლიმერული სუბსტრატების დასამუშავებლად, როგორიცაა BOPP, PET, CPP, PE, PVC, მეტალიზებული ბარიერული ფირები, ოპტიკური ფირები და დელიკატური ქაღალდი-ლამინის კომპოზიტები. რადგან პოლიმერული ფირები ადვილად იჭიმება დაჭიმვის ქვეშ და განსხვავდება სისქეში ქსელის სიგანეზე, ფირის ჭრის ძირითადი საინჟინრო გამოწვევა ქსელის ზუსტ თვალყურის დევნებასა და მგრძნობიარე დინამიურ დაჭიმვის მართვაზეა ორიენტირებული.
ფირის ჭრის მანქანის შეძენისას გადამყვანებმა უნდა დააბალანსონ ოპერაციული ხაზის სიჩქარე კიდის ხარისხთან, დასრულებული რულონის პროფილის სიგლუვესთან და რულონის გადართვის დროს ჯართის მინიმალურ წარმოქმნასთან.
მოქნილი ფირების ჭრის სწორი მეთოდის არჩევა
ფირის გადამუშავებისას კიდის დამუშავების, მტვრის წარმოქმნისა და დანის მუშაობის ხანგრძლივობის განსაზღვრის ყველაზე მნიშვნელოვანი ფაქტორი პირის სწორი კონფიგურაციის შერჩევაა:
- საპარსის პირით ჭრა (ჰაერში ან ღარში): თხელი პოლიმერული ფირების (PE, BOPP, PVC) ყველაზე გავრცელებული და ეკონომიური მეთოდი. ფირის ქსელი გადის სტაციონარულ საპარსზე, რომელიც დამონტაჟებულია ღარიან ლილვაკზე ან ჰაერშია ჩამოკიდებული. საპარსით ჭრა უზრუნველყოფს სუფთა ჭრას თხელ ფირებზე, მაგრამ მიდრეკილია ხახუნის დაგროვებისა და დანის ცვეთისკენ აბრაზიულ ან სქელ მასალებზე.
- როტაციული ჭრის მეთოდი (მამრობითი და მდედრობითი პირები): იყენებს გადაფარვით წრიულ ზედა და ქვედა დანებს, რომლებიც მასალას მაკრატლის მსგავსად ჭრიან. ჭრის მეთოდი საჭიროა უფრო სქელი ფირების, მყარი PET-ის, ლამინატის და დაფარული ქაღალდებისთვის. ის ქმნის სუფთა, ბზარებისგან თავისუფალ კიდეებს და უმკლავდება მაღალი სიჩქარის (500+ მ/წთ) ხაზვის დამუშავებას დანის მინიმალური ცვეთის გამოყენებით.
- აფეთქების/ნაჭდევის ჭრა: იშვიათად გამოიყენება წვრილი ფირებისთვის, ეს მეთოდი მასალას წრიულ დანასა და გამაგრებულ საყრდენ რულონს შორის აწვება. ზოგადად, ის შემოიფარგლება ნაქსოვი მასალებით, მძიმე ქაფებით ან სპეციალიზებული წებოვანი ლენტის სუბსტრატებით.
ფირის ჭრისას ქსელის დაჭიმვისა და დიფერენციალური გადახვევის დაუფლება
ფირის ექსტრუზიის სისქის სუბმიკრონული ვარიაციები (ლიანდაგის ვარიაცია) ნიშნავს, რომ 1300 მმ-იანი მთავარი რულონის გასწვრივ ზოგიერთი ზოლი უფრო სქელი იქნება, ხოლო მიმდებარე ზოლები უფრო თხელი. თუ სტანდარტულ მყარ ლილვზე გადაიხვევა, უფრო სქელი ზოლები მჭიდროდ დაიხვევა, ხოლო უფრო თხელი ზოლები ფხვიერი და ტელესკოპური გახდება.
ამის დასაძლევად, თანამედროვე მაღალეფექტური ფირის გამჭრელი მოწყობილობები ეყრდნობიან **დიფერენციალური ხახუნის გადახვევის ლილვებს**. დიფერენციალურ ლილვებს აქვთ დამოუკიდებელი ხახუნის რგოლები (ბურთისებრი საკეტის ან ხახუნის რგოლის ტიპის), რომლებიც ინდივიდუალურად სრიალებენ შიდა პნევმატური წნევის მიხედვით. ეს უზრუნველყოფს, რომ თითოეული ჭრილის რულონი ინარჩუნებს მუდმივ, ერთგვაროვან დაჭიმულობას ფირის ზომის ლოკალიზებული ვარიაციების მიუხედავად მთავარ ქსელში.
ფირის საჭრელის გადამხვევი მოწყობილობის შეძენის ტექნიკური საკონტროლო სია
კონვერტაციის აღჭურვილობის ფასების შეფასებისას, დარწმუნდით, რომ ფირის ჭრის მანქანას აქვს შემდეგი ძირითადი ტექნიკური შესაძლებლობები:
- დახურული ციკლის სერვო დაჭიმულობის კონტროლი: დამოუკიდებელი ცვლადი ცვლადი დენის ვექტორული სერვოძრავები, რომლებიც განკუთვნილია წევის განტვირთვისთვის, მთავარი ნაპრალებიანი ლილვაკებისა და ზედა/ქვედა გადახვევის ლილვებისთვის, რომლებიც დინამიურად კონტროლდება დატვირთვის უჯრედის მოცეკვავე მკლავების მეშვეობით.
- ავტომატური ქსელის გიდის სისტემა (EPC / LPC): მაღალი სიზუსტის ფოტოელექტრული, ულტრაბგერითი ან ინფრაწითელი კიდის/ხაზის გამტარი სენსორები, რომლებიც აქტიურად გადაადგილებენ დახვეულ ჩარჩოს მასტერ-რულონური ტელესკოპური მოძრაობის ან კიდის ქსოვის კომპენსაციის მიზნით.
- სტატიკური ნეიტრალიზაციის სისტემები: მაღალსიჩქარიანი ფირის მოძრაობა წარმოქმნის მნიშვნელოვან სტატიკურ ელექტროენერგიას (20–30 კვ-ზე მეტი). დარწმუნდით, რომ მანქანა აღჭურვილია აქტიური იონიზირებული ანტისტატიკური ზოლებით გახვევის, ჭრილის ზონაში და გადახვევის წერტილებში.
- ერგონომიული გადმოტვირთვის დახმარება: ჰიდრავლიკური როლიკების განმუხტვის ბიძგები, დასრულებული როლიკებით განმუხტვის ხეები ან ავტომატიზირებული რობოტიზებული კოშკურის გადახვევის სადგურები, რომლებიც მინიმუმამდე ამცირებენ ოპერატორის ფიზიკურ დატვირთვას და აჩქარებენ ციკლის დროს.
4. შედარება: ლითონის ხვეულების ჭრის სისტემები ფირის ჭრის სისტემებთან შედარებით
რათა დაეხმაროს ინდუსტრიებს შორის წარმოების მენეჯერებს გაიგონ ამ ორ ძირითადს შორის ფუნდამენტური საინჟინრო განსხვავებები ჭრის აღჭურვილობა კატეგორიებში, ქვემოთ მოცემული მატრიცა ხაზს უსვამს ძირითად სტრუქტურულ და ოპერაციულ განსხვავებებს:
| საინჟინრო პარამეტრი | ლითონის ხვეულების საჭრელი მანქანა | ფირის საჭრელი მანქანა |
|---|---|---|
| დამუშავებული პირველადი მასალები | ნახშირბადოვანი ფოლადი, უჟანგავი ფოლადი, ალუმინი, სპილენძი, თითბერი, სპეციალური შენადნობები. | BOPP, PET, PE, CPP, PVC, ალუმინის ფოლგის ლამინატები, სამედიცინო შესაფუთი ფირები. |
| ჭრის ხელსაწყოების მექანიზმი | გამაგრებული მბრუნავი დისკური საჭრელი პირები მაღალი სიხისტის ღეროს ლილვებზე რეზინის მოსახსნელი რგოლებით. | საპარსის პირები ღარიან ლილვაკებში ან მბრუნავი ზედა/ქვედა დანის შეკრებებში. |
| დაძაბულობის მართვის სტილი | მაღალი ბრუნვის მომენტის მქონე წინაღობის დაჭიმვის სადგამები კომბინირებულია ცენტრალურ მარყუჟოვან ორმოებთან, რათა შეიწოვოს ხვეულის გვირგვინი. | მრავალსერვოძრავიანი დახურული მარყუჟის დაჭიმვის კონტროლი დიფერენციალური ხახუნის ჰაერის ლილვებით. |
| სტრუქტურული მანქანის წონა | უკიდურესად მძიმე შედუღებული ფოლადის ფირფიტის კონსტრუქცია (ხშირად 10-დან 40+ ტონამდე საერთო მასა). | საშუალო და მძიმე წონის თუჯის ან გამაგრებული ფოლადის გვერდითი ჩარჩოს ფილები (როგორც წესი, 3-დან 10 ტონამდე). |
| ოპერაციული სიჩქარის დიაპაზონი | წუთში 30-დან 300 მეტრამდე (ფოკუსირებულია სიმძლავრეზე, ბრუნვის მომენტსა და მასაზე). | წუთში 300-დან 800+ მეტრამდე (ფოკუსირებულია სიჩქარეზე, სიგლუვესა და ქსელის კონტროლზე). |
| კრიტიკული ხარისხის მაჩვენებლები | ბურის სიმაღლის კონტროლი, მინიმალური დახვევა, მჭიდრო ხვეულის გვერდითი კედლები, ზოლის ზუსტი სიგანე. | რულონის სიმკვრივის ერთგვაროვნება, ნაკაწრების გარეშე ფირის ზედაპირი, კიდეების უნაკლო ხარისხი, სტატიკური გამომავალი. |
5. შესყიდვის ძირითადი მოსაზრებები: საკუთრების საერთო ღირებულება და ინდივიდუალური ინჟინერია
თანამედროვე ნივთის შეძენა საჭრელი მანქანა გულისხმობს საწყისი ფასის მიღმა არსებული ფაქტორების შეფასებას. გამოცდილი აღჭურვილობის მყიდველები აანალიზებენ საკუთრების მთლიან ღირებულებას (TCO), ენერგიის მოხმარების, ნარჩენების შემცირების მაჩვენებლების, ტექნიკური მომსახურების ზედნადები ხარჯების და მანქანის მოქნილობის გათვალისწინებით.
ძირითადი ფინანსური და ოპერაციული მოსაზრებები მოიცავს:
- კომპონენტების სტანდარტიზაცია და ადგილობრივი მომარაგება: დარწმუნდით, რომ ელექტრო და პნევმატური კომპონენტები შეძენილია საერთაშორისოდ აღიარებული პირველი დონის ბრენდებისგან (როგორიცაა Siemens, Schneider, Mitsubishi, Yaskawa, SMC ან Airtac). ეს უზრუნველყოფს მზა სათადარიგო ნაწილებზე მარტივ წვდომას და სწრაფ ლოკალიზებულ ტექნიკურ მხარდაჭერას.
- ინდივიდუალური ტექნიკის შეკერვა სტანდარტული მოდელების წინააღმდეგ: მზა საჭრელი მანქანები შეიძლება მიმზიდველად მოგეჩვენოთ მოკლე მიწოდების ვადების გამო, თუმცა, თქვენი ქარხნის ქსელის სიგანეზე, იატაკის განლაგებაზე, როლიკების დატვირთვის შეზღუდვებსა და ბირთვის ზომებზე სპეციალურად მორგებული, ინდივიდუალურად დაპროექტებული მანქანები მნიშვნელოვნად მაღალ ოპერაციულ პროდუქტიულობასა და მოსავლიანობას უზრუნველყოფენ.
- უსაფრთხოების სტანდარტები და სერტიფიკატები: სამრეწველო გადამყვანი დანადგარები მკაცრად უნდა შეესაბამებოდეს რეგიონულ ჯანმრთელობისა და უსაფრთხოების მანდატებს. დარწმუნდით, რომ თქვენი აღჭურვილობის მიმწოდებელი აწყობს ოფიციალურ სტანდარტებს. CE და ISO 9001 ხარისხის მართვის სტანდარტები, რომელიც მოიცავს საავარიო საკეტებს, უსაფრთხოების განათების ფარდებს და დაცულ ჭრის ზონებს.
6. პარტნიორობა Wenzhou Jinyuan Mechanical Technology Co., Ltd.-თან.
როდესაც მაღალი ეფექტურობა, გრძელვადიანი მექანიკური სტაბილურობა და მორგებული კონვერტაციის სიზუსტე უმნიშვნელოვანესია, ვენჯოუ ჯინიუანის მექანიკური ტექნოლოგიების კომპანია, შპს მაღალი ხარისხის აღჭურვილობის გადაწყვეტილებების სანდო გლობალური პარტნიორია.
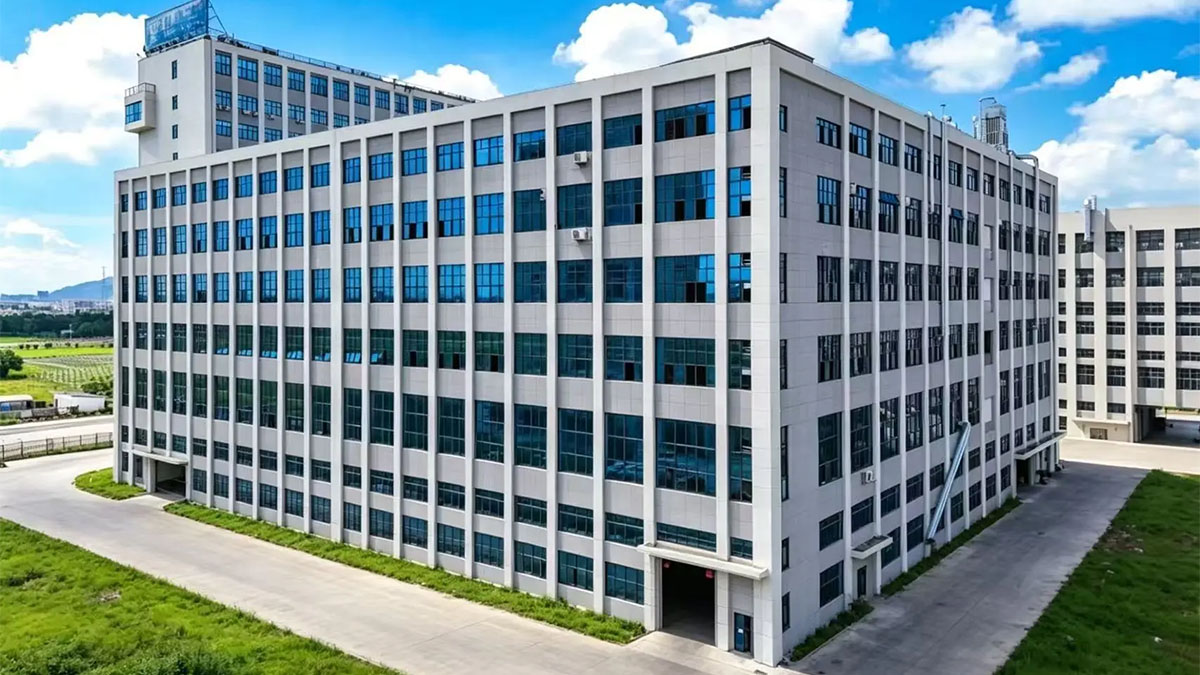
ჩინეთის ჟეჟიანგის პროვინციის, ვენჯოუ ქალაქში მდებარე „ჯინიუან მაკშენირი“ მოსახერხებელი სატრანსპორტო კავშირებით სარგებლობს და ფუნქციონირებს, როგორც ჭრისა და გადახვევის აღჭურვილობის გადაწყვეტილებების თანამედროვე მიმწოდებელი, რომელიც შეუფერხებლად აერთიანებს ტექნიკურ კვლევასა და განვითარებას, მოწინავე წარმოებას, გლობალურ გაყიდვებსა და მხარდაჭერას.

რატომ თანამშრომლობენ მსოფლიოს წამყვანი გადამყვანი კომპანიები Jinyuan Machinery-სთან:
- მოწინავე კვლევა-განვითარებისა და წარმოების მასშტაბი: ჩვენი თანამედროვე საწარმოო ობიექტი 3000 კვადრატულ მეტრზე მეტ ფართობს მოიცავს და მასში თითქმის 70 თანამშრომელი მუშაობს. ჩვენი ტექნიკური ძირითადი ძალა მოიცავს 11 უფროს ტექნიკურ ინჟინერს და 6 სპეციალიზებულ კვლევისა და განვითარების პერსონალს, რომლებიც სპეციალიზირებულნი არიან აღჭურვილობის ინოვაციურ გადამუშავებაზე.
- მორგებული სისტემური გადაწყვეტილებები: ჩვენ გამოვრჩევთ მომხმარებლისთვის მოსახერხებელი, ულტრასტაბილური აღჭურვილობის გადაწყვეტილებების მორგებას, რომლებიც აგებულია ჩვენი მომხმარებლების ფაქტობრივი წარმოების მასალების, სიჩქარის მიზნებისა და ქარხნის ფიზიკური შეზღუდვების გათვალისწინებით.
- საერთაშორისოდ სერტიფიცირებული ხარისხის სტანდარტები:Jinyuan Machinery ვალდებულია უზრუნველყოს მაღალი ხარისხის, საიმედო კონვერტაცია და საბეჭდი მანქანაry. ჩვენმა ქარხანამ მიიღო ოფიციალურიCE სერტიფიცირება, ISO მენეჯმენტის შესაბამისობა და მრავალი საკუთრების ტექნიკური პატენტი.
- უკომპრომისო გლობალური თავდადება: ჩვენი სერტიფიკატები და შიდა ხარისხის კონტროლი ასახავს ჩვენს ძლიერ კვლევისა და განვითარების შესაძლებლობებს, მკაცრ ხარისხის ტესტირებას და ჩვენს ურყევ ერთგულებას, უზრუნველყოს უსაფრთხო, სტაბილური და მაღალეფექტური დანადგარები გლობალური მომხმარებლებისთვის.
7. ხშირად დასმული კითხვები (FAQ)
კითხვა 1: რა ღირს, როგორც წესი, სამრეწველო საჭრელი მანქანა?
პასუხი: საჭრელი დანადგარის ფასები მნიშვნელოვნად განსხვავდება მასალის ტიპის, სიგანის, ხაზის სიჩქარისა და ავტომატიზაციის დონის მიხედვით. კომპაქტური, საწყისი დონის ფირის საჭრელი დანადგარების ფასი იწყება $10,000-დან $25,000-მდე. მაღალსიჩქარიანი ავტომატიზირებული მოქნილი ფირის საჭრელი დანადგარების ფასი მერყეობს $35,000-დან $120,000+-მდე. მძიმე დანიშნულების სამრეწველო ლითონის ხვეულების საჭრელი ხაზების ფასი, როგორც წესი, მერყეობს $80,000-დან $300,000+-მდე ავტომატიზირებული, ფართო ქსელის ხვეულების სისტემებისთვის.
კითხვა 2: როგორ ავიცილო თავიდან ტელესკოპური რულონების გაშლა თხელი, მოქნილი ფირების დაჭრისას?
პასუხი: ტელესკოპირება ხდება მაშინ, როდესაც დასრულებული რულონები დახვეულია არასწორი დაჭიმვის პროფილებით. ამის თავიდან ასაცილებლად, გამოიყენეთ დიფერენციალური ხახუნის ლილვებით აღჭურვილი საჭრელი დანადგარი და დააპროგრამეთ გლუვი კონუსური დაჭიმვის მრუდი თქვენი PLC სენსორულ ეკრანის ინტერფეისზე. კონუსური დაჭიმვა ამცირებს დახვევის ბრუნვის მომენტს რულონის დიამეტრის გაფართოებასთან ერთად, რაც ინარჩუნებს შიდა ბირთვის ფენების სიმყარეს გარე ფენების დამსხვრევის გარეშე.
კითხვა 3: რა იწვევს კიდის ნაკაწრებს ლითონის ხვეულის ჭრილის დროს და როგორ შეიძლება მათი აღმოფხვრა?
პასუხი: კიდის ბურუსები გამოწვეულია ზედა და ქვედა მბრუნავი საჭრელი პირების არასწორი დაშორებით, დანის ხელსაწყოების ბლაგვით ან ლილვის ლილვის დატვირთვის ქვეშ მოხრით. ბურუსების აღმოსაფხვრელად, უზრუნველყავით დანის ზუსტი ჰორიზონტალური დაშორება (როგორც წესი, მასალის სისქის 7%-დან 10%-მდე), შეცვალეთ ნახმარი პირები და გამოიყენეთ ხისტი საჭრელი მანქანის ლილვის ჩარჩო, რომელიც შექმნილია ლილვის გადახრის თავიდან ასაცილებლად.
კითხვა 4: რა უპირატესობა აქვს დიფერენციალურ გადახვევის ლილვს სტანდარტულ პნევმატურ ჰაერის ლილვთან შედარებით?
პასუხი: სტანდარტული ჰაერის ლილვი მთელ სიგრძეზე თანაბრად ფართოვდება, რაც აიძულებს ყველა ბირთვს ერთი და იგივე ბრუნვით ბრუნვას, ქსელის სიგანეზე მასალის საზომი ზოლის ვარიაციის მიუხედავად. დიფერენციალური გადახვევის ლილვი საშუალებას აძლევს ცალკეულ ხახუნის რგოლებს დამოუკიდებლად სრიალდნენ, რაც ინარჩუნებს დაბალანსებულ, ერთგვაროვან დახვევის დაჭიმულობას თითოეულ ცალკეულ ჭრილის ლილვზე.
კითხვა 5: შეუძლია თუ არა Jinyuan Machinery-ს საჭრელი მანქანის ინდივიდუალური ინჟინერიის დამზადება ჩემი ქარხნის განლაგებისა და მასალის სპეციფიკაციების შესაბამისად?
პასუხი: დიახ. „ჯინიუან მაკშენირი“ სპეციალიზირებულია ინდივიდუალური აღჭურვილობის ინჟინერიაში. ჩვენი 11 ტექნიკური ინჟინერი და 6 კვლევისა და განვითარების პერსონალი ქმნის თქვენი კონკრეტული სუბსტრატის ზომების, სიჩქარის მიზნების, ქარხნის ფართობისა და ბირთვის ზომის მოთხოვნების შესაბამისად მორგებულ აღჭურვილობის გადაწყვეტილებებს.
მზად ხართ გააუმჯობესოთ თქვენი კონვერტაციის შესაძლებლობები და მაქსიმალურად გაზარდოთ წარმოების მოსავლიანობა?
გჭირდებათ თუ არა ლითონის ხვეულების ინდივიდუალური საჭრელი ხაზი თუ მაღალსიჩქარიანი მოქნილი ფირის საჭრელი გადახვევის მანქანა, ჩვენი საინჟინრო გუნდი მზადაა მოგაწოდოთ მაღალი ხარისხის აღჭურვილობა, რომელიც მორგებულია თქვენს ზუსტ სპეციფიკაციებზე.
პარტნიორობა ვენჯოუ ჯინიუანის მექანიკური ტექნოლოგიების კომპანია, შპს ჭრის დეფექტების აღმოსაფხვრელად, ხაზის სიჩქარის გასაზრდელად და თქვენი ქარხნის მომგებიანობის გასაზრდელად.
დაუკავშირდით ჩვენს საინჟინრო გუნდს დღესვე:
🌐 ოფიციალური ვებსაიტი: https://www.jinyuan-machinery.com/
📧 დეტალური შეთავაზებების, ტექნიკური მახასიათებლების და მანქანების დემონსტრაციის ვიდეოების მისაღებად პირდაპირ ჩვენს ვებსაიტზე მოგვმართეთ!