 დაუყოვნებლივ დაუკავშირდით


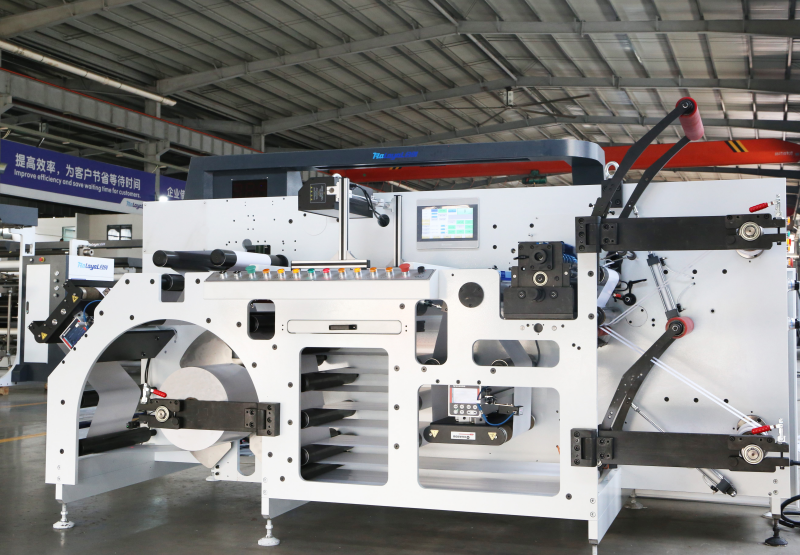
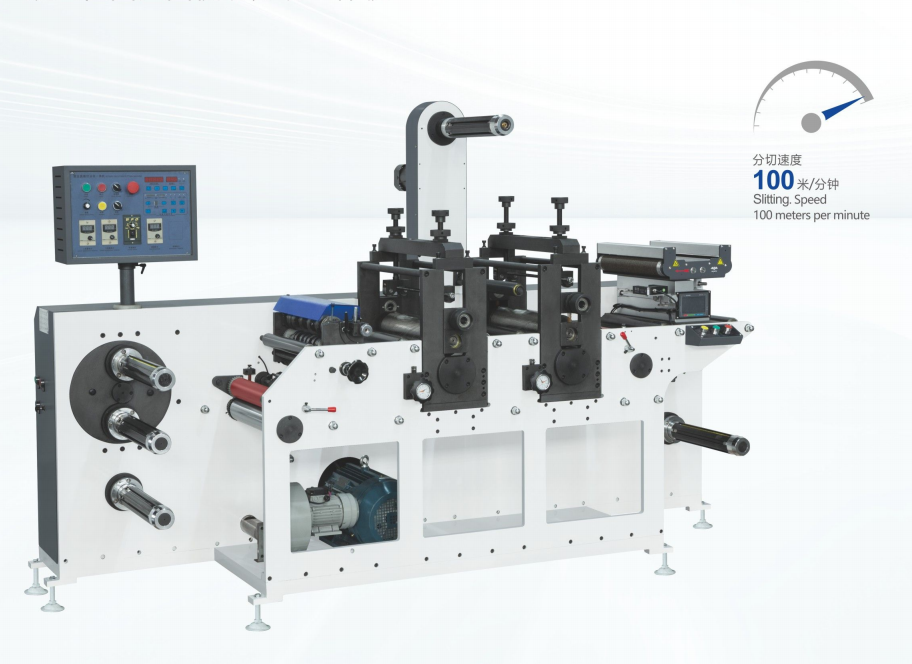
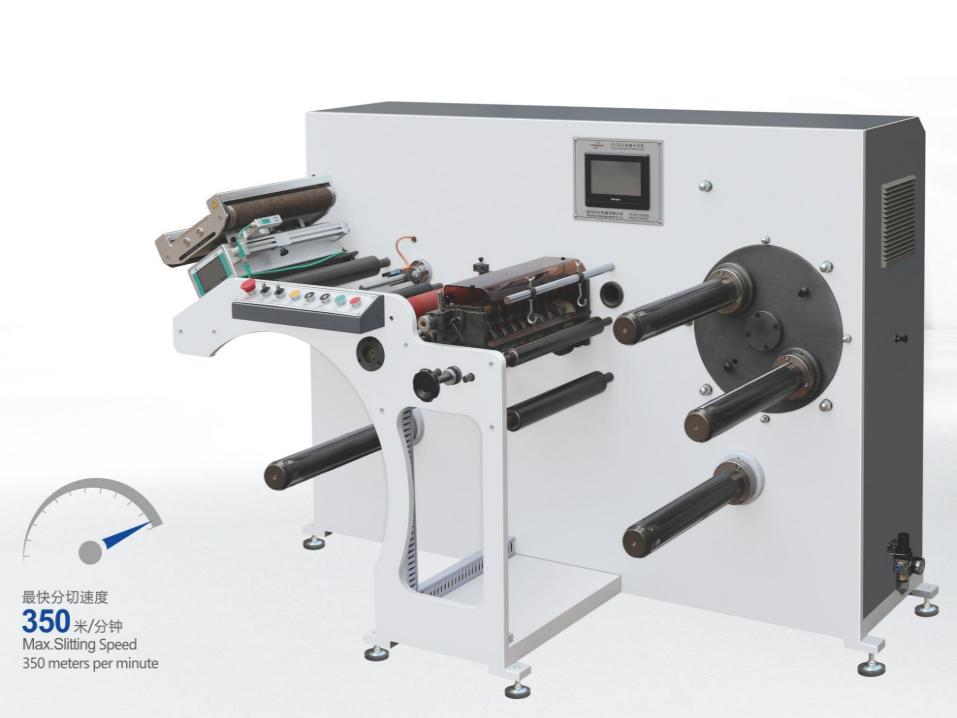
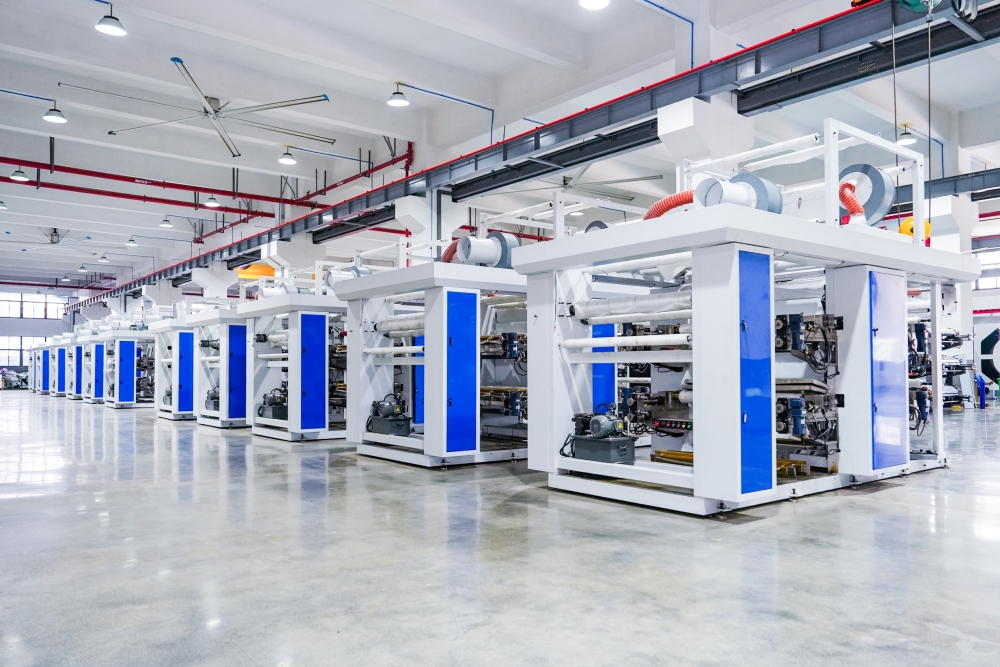
მაღალი ხარისხის საჭრელი მანქანა წარმოადგენს შეუცვლელ ინვესტიციას მოქნილი შეფუთვის მწარმოებლებისთვის, ქაღალდის გადამყვანებისთვის, ფირის გადამამუშავებლებისა და სამრეწველო მასალების მწარმოებლებისთვის მთელ მსოფლიოში. წარმოების მოცულობის გაფართოებას აპირებთ თუ ძველი აღჭურვილობის განახლებას, ინვესტიციის ზუსტი ცვლადების, ფარული ოპერაციული ხარჯებისა და ტექნიკური მომსახურების სტრატეგიების ცოდნა უმნიშვნელოვანესია. ეს ზუსტი სახელმძღვანელო გთავაზობთ დეტალურ აღწერას. საჭრელი მანქანის ღირებულება სტრუქტურები, რეალურ სამყაროში პრობლემების მოგვარების პროტოკოლები და სტრატეგიული ტექნიკური რჩევები თქვენი ქარხნის ინვესტიციის ანაზღაურების მაქსიმიზაციისთვის.
1. საჭრელი მანქანის ძირითადი როლის გაგება თანამედროვე კონვერსირებაში
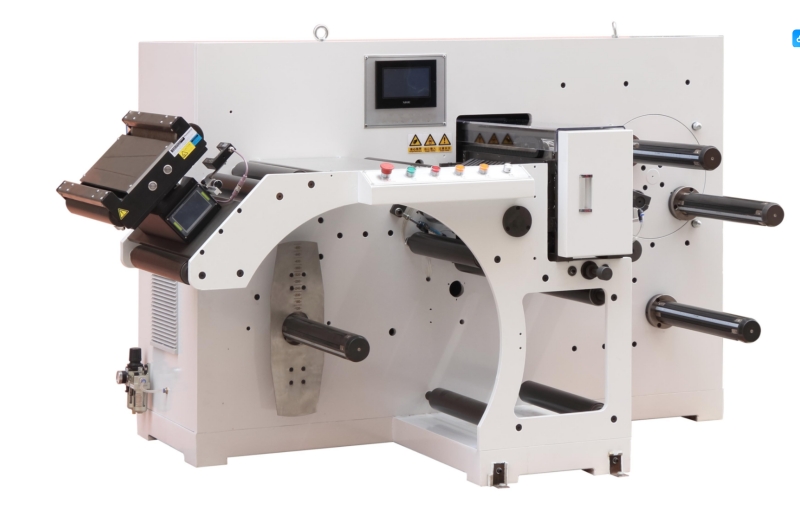
ა საჭრელი მანქანა (ხშირად მოიხსენიება, როგორც ჭრილის გადამხვევი) ფუნქციონირებს როგორც ცენტრალური ნერვული სისტემა მოქნილი მასალების გადამამუშავებელ ქარხნებში. მისი ფუნდამენტური მექანიკური ამოცანაა მასალის ფართო მასტერ რულონის (მშობელი რულონის) აღება - როგორიცაა BOPP, PET, ალუმინის ფოლგა, უქსოვი ქსოვილი, ლამინირებული ქაღალდი ან სპეციალური პოლიმერული ფირები - და მისი ზუსტად უფრო ვიწრო სიგანეებად დაჭრა, ამავდროულად, ჭრილის ზოლები სუფთად გადაახვიოს ცალკეულ დასრულებულ ბირთვებზე.
თანამედროვე წარმოების გარემოში, მაღალი ეფექტურობა საჭრელი მანქანა ექსტრემალური სამუშაო სიჩქარის პირობებში (ხშირად წუთში 400-დან 800 მეტრამდე) უნდა შენარჩუნდეს საპარსისებურად თხელი ტოლერანტობა. თანმიმდევრული რულონის სიმკვრივის, კიდის უნაკლო ხარისხისა და ქსელის მიკვლევის ნულოვანი შეცდომის მისაღწევად საჭიროა მოწინავე მექანიკური ინჟინერია, რეალურ დროში დახურული ციკლის დაჭიმულობის კონტროლი, პირების ავტომატური პოზიციონირება და ერგონომიული განლაგების დიზაინი.
რა ღირს საჭრელი მანქანა?
კომერციული საჭრელი მანქანის ღირებულება, როგორც წესი, 10,000 აშშ დოლარიდან მერყეობს ძირითადი, ხელით დამზადებული ნახევრად...ავტომატური მანქანა250 000 დოლარამდე + მაღალსიჩქარიანი, სრულად ავტომატიზირებული, ულტრაფართო სამრეწველო ჭრილის სისტემებისთვის. ფასების ფართო დიაპაზონი პირდაპირ დამოკიდებულია სამუშაო სიგანეზე, ოპერაციული სიჩქარეზე, დინამიური ავტომატიზაციის დონეზე, პირების აწყობის სირთულესა და დამუშავებული მასალის სპეციფიკაციებზე.
ზუსტი ბიუჯეტის შესაქმნელად ჭრის ერთეულისამრეწველო მყიდველებმა უნდა შეაფასონ აპარატურის სპეციფიკაციები მათი კონკრეტული დღიური წარმოების მოცულობის, შრომის ხარჯებისა და ჯართის შემცირების მიზნებთან შედარებით.
ფაქტორები, რომლებიც გავლენას ახდენენ საჭრელი მანქანის ფასზე
იმის გაგება, თუ რაში იხარჯება თქვენი ფული გადამყვანი აღჭურვილობის შეძენისას, დაგეხმარებათ თავიდან აიცილოთ კრიტიკულ ფუნქციებში არასაკმარისი ინვესტირება ან ზედმეტი დამატებითი ხარჯებისთვის ზედმეტი გადახდა. ხარჯების ძირითადი მამოძრავებელი ფაქტორებია:
- ავტომატიზაციის ხარისხი: საწყისი დონის საჭრელი მანქანებისთვის საჭიროა ბირთვის ხელით ჩატვირთვა, დანის ხელით განთავსება და გადმოტვირთვა. მაღალი კლასის ავტომატიზირებული პლატფორმები აღჭურვილია დანის ავტომატური დაყენებით, ბირთვის ავტომატური ლაზერული პოზიციონირებით, რობოტიზებული დასრულებული რულონების გადმოტვირთვით და ავტომატური განივი ჭრით. ავტომატიზაცია მნიშვნელოვნად ზრდის საწყისი კაპიტალური დანახარჯების (CapEx) რაოდენობას, მაგრამ მნიშვნელოვნად ამცირებს შრომის ხარჯებს და დანადგარის შეფერხების დროს.
- ეფექტური სამუშაო სიგანე და მთავარი რულონის დიამეტრი: სტანდარტული ვიწრო ქსელის მქონე საჭრელი დანადგარების (300 მმ–600 მმ სიგანის) აწყობა გაცილებით იაფია, ვიდრე ფართო ქსელის მქონე დანადგარების (1300 მმ–2500 მმ+) აწყობა. მძიმე დიამეტრის მასტერ-რულონის დასამუშავებლად (მაგ., 1000 მმ-დან 1500 მმ-მდე გარე დიამეტრის) განკუთვნილი დანადგარები საჭიროებენ იატაკის ასაწევად გამძლე სადგამებს, ჰიდრავლიკურ ამწევ მკლავებს და გამაგრებულ სტრუქტურულ ჩარჩოებს, რაც ზრდის წარმოების ხარჯებს.
- დაჭიმულობის კონტროლი და წამყვანი ტექნოლოგია:ძირითადი მანქანები იყენებენ ერთძრავიან ამძრავებს ხახუნის გადაბმულობებით, რომლებსაც ხშირად უჭირთ დაჭიმვის სიზუსტე. თანამედროვე მაღალი სიზუსტის აღჭურვილობა იყენებს მრავალძრავიან ვექტორულ ცვლადი დენის სერვო ამძრავებს (ინდივიდუალური).ორმაგი სერვო ძრავები თითოეული გადახვევის ლილვისა და მთავარი წევის ღეროსთვის), უკუკავშირის დატვირთვის უჯრედები და პროგრამირებადი ლოგიკური კონტროლერის (PLC) სისტემები.
- ჭრის მეთოდი და აპარატურა: ჰაერში ან ღარში საპარსის პირით ჭრა ყველაზე ეკონომიურია. ძვრის ჭრილით (მბრუნავი ზედა და ქვედა დანებით) ან დამსხვრევის/აფეთქების ჭრის სისტემები მოითხოვს ზუსტ დამუშავებას, გამაგრებულ დანის ლილვებს და პნევმატური რეგულირების კონტროლს, რაც ზრდის აწყობის მთლიან ღირებულებას.
- შესაბამისობისა და უსაფრთხოების სტანდარტები: სამრეწველო დონის დანადგარები, რომლებსაც აქვთ ოფიციალური CE სერტიფიკატი, ISO ხარისხის მართვის სტანდარტები, მსუბუქი ფარდის დამცავი ბარიერები და საგანგებო მუხრუჭების საკეტები, უფრო მაღალ შეფასებას იღებენ მკაცრი ტესტირებისა და პრემიუმ კლასის ელექტრო/მექანიკური კომპონენტების გამო.
საჭრელი დანადგარის ფასების შედარების მატრიცა
ქვემოთ მოცემულია ინდუსტრიის საორიენტაციო მიმოხილვა, რომელიც დეტალურად აღწერს ტიპურ ფასების დონეებს, ტექნიკურ პარამეტრებს და რეკომენდებული გამოყენების სცენარებს სამრეწველო მიზნებისთვის. ჭრის აღჭურვილობა:
| დონე / მანქანის კატეგორია | ტიპური ფასების დიაპაზონი (აშშ დოლარი) | მაქსიმალური სიჩქარე და სიგანე | კონტროლის სისტემა და ავტომატიზაცია | საუკეთესოდ შესაფერისი აპლიკაციები |
|---|---|---|---|---|
| საწყისი დონის / კომპაქტური საჭრელი | 8,000 აშშ დოლარი – 25,000 აშშ დოლარი | 100–250 მ/წთ 300 მმ–800 მმ | ხელით დაჭიმვა, ძირითადი სიხშირის ინვერტორი, დანის ხელით კონფიგურაცია. | მცირე სტამბები, ვიწრო ეტიკეტების მარაგი, ლენტების კონვერტაცია, მცირე მოცულობის პარტიული წარმოება. |
| საშუალო დონის სტანდარტული სამრეწველო საჭრელი | 25,000 აშშ დოლარი – 75,000 აშშ დოლარი | 350–500 ბრ/წთ 1000 მმ–1600 მმ | PLC კონტროლი სენსორული ეკრანით HMI, ავტომატური დაჭიმვის დატვირთვის უჯრედები, ორმაგი ლილვის დიფერენციალის გადახვევა. | მოქნილი შეფუთვის გადამყვანები, ქაღალდის პარკები, სტანდარტული PE/PET/BOPP ფირები, საშუალო და დიდი ზომის გადამყვანები. |
| მაღალსიჩქარიანი ავტომატური სერვომოჭრილი | 75,000 აშშ დოლარი – 150,000 აშშ დოლარი | 500–800 ბრ/წთ 1300 მმ–2000 მმ | მრავალსერვოძრავის სრული სინქრონიზაცია, ლაზერული დანების ავტომატური გასწორება, კოშკურის ავტომატური განტვირთვა. | მაღალი მოცულობის ფირების მწარმოებლები, ოპტიკური ფირები, ალუმინის ფოლგის ლამინირებული მასალები, სამედიცინო შესაფუთი მასალები. |
| მორგებული / ულტრაფართო, მძიმე დატვირთვის პლატფორმა | 150,000 აშშ დოლარი – 300,000 აშშ დოლარი+ | 800+ მილი/სთ 2000 მმ–3500 მმ+ | სრულად ავტომატიზირებული რობოტიზირებული ბირთვის განლაგება, ინტეგრირებული საინსპექციო კამერები, მძიმე ტვირთის ამწევი სისტემები, რომლებიც მორგებულია მათზე. | პირველადი ფირის წარმოების ქარხნები, ქაღალდის ქარხნები, მძიმე კალიბრის ფოლადის/ფოლგის სამრეწველო გადამუშავება. |
ფარული ხარჯები, რომლებიც გასათვალისწინებელია შესყიდვის ფასის მიღმა
რეალური მთლიანი ღირებულების (TCO) გამოთვლა მოითხოვს ძირითადი ოპერაციული ცვლადების შეფასებას, რომლებიც სცილდება დანადგარის საწყისი შეძენის ფასს:
- ტვირთების გადაზიდვისა და საბაჟო ლოჯისტიკა: საერთაშორისო გადაზიდვები (FCL/LCL საზღვაო ტვირთები, მძიმე ტექნიკის აღჭურვა, ტრანზიტის დაზღვევა და რეგიონალური იმპორტის გადასახადები).
- მონტაჟი და ექსპლუატაციაში გაშვება: მიუხედავად იმისა, რომ მაღალი ხარისხის თანამედროვე გადამყვანი აღჭურვილობა შექმნილია „ჩართე და იმუშავე“ ტიპის დაყენებისთვის, ფართო ქსელის მქონე ხაზებმა შეიძლება მოითხოვოს სპეციალიზებული ტექნიკოსების განთავსება ზუსტი გასწორებისა და ოპერატორის მომზადებისთვის.
- ხელსაწყოებისა და სახარჯი მასალების შეცვლა: მაღალი ხარისხის საპარსი და საპარსი პირები, ჰაერის ლილვები, დიფერენციალური ხახუნის რგოლები და რეზინის საკინძებიანი ლილვაკები დროთა განმავლობაში ცვდება და პერიოდული მოვლა-პატრონობის ხარჯებში უნდა იყოს გათვალისწინებული.
- ობიექტის ენერგოინფრასტრუქტურა: მაღალსიჩქარიანი სერვო სისტემები საჭიროებენ სტაბილურ, მაღალი ამპერიანი სამფაზიანი ელექტრო დენს და მშრალ, შეკუმშული ჰაერის მიწოდებას.
საჭრელი მანქანის გავრცელებული პრობლემები და მათი გამოსწორების გზები
სხვადასხვა ხარისხის სუბსტრატის, თხელი ფირების ან დეფექტური მასტერ-რულონების დამუშავებისას, პრემიუმ კლასის გადამყვანი დანადგარების შემთხვევაშიც კი, შესაძლოა, ქსელის კონტროლის ან ჭრილის ხარისხის პრობლემები შეექმნათ. ძირითადი მიზეზების სწრაფად ამოცნობა ამცირებს ძვირადღირებულ შეფერხებებს და ნედლეულის ჯართს.
ქვემოთ მოცემულია პრობლემების გადაჭრის გზების ანალიზი, რომელიც მოიცავს ტიპურ საჭრელი მანქანის პრობლემები და ეტაპობრივი საინჟინრო გადაწყვეტილებები.
პრობლემა 1: არათანაბარი დაჭიმულობა და ტელესკოპური რულონები
სიმპტომი: დასრულებული გადახვევა რულონი აჩვენებს კონუსის ფორმის პროფილს (ტელესკოპური), რბილ ლაქებს ან არათანაბარ სიმკვრივეს იმ ადგილებში, სადაც ცენტრი წნევის ქვეშ გარეთ იწევს.
ძირეული მიზეზის ანალიზი: ტელესკოპური დაჭიმვის ძირითადი მიზეზი გადახვევის ფაზაში არათანაბარი დაჭიმულობაა. როდესაც შიდა ჰაერის ბირთვები ძალიან თავისუფლად არის შემოხვეული და გარეთა ფენები მჭიდროდ არის შეკრული, რადიალური ძალები შიდა ფენებს გარეთ უბიძგებს. არასწორი კონუსური დაჭიმვის პროფილები ან დიფერენციალური ჰაერის ლილვებზე ხახუნის რგოლების მოცურება ასევე ამძაფრებს ამ მდგომარეობას.
როგორ გამოვასწოროთ ეს:
- კონუსისებური დაჭიმულობის მრუდის რეგულირება: დაპროგრამეთ გლუვი კონუსური დაჭიმვის მრუდი თქვენი PLC სენსორული ეკრანის ინტერფეისზე. გადახვევის დიამეტრის ზრდასთან ერთად, დაჭიმულობა თანდათან უნდა შემცირდეს (როგორც წესი, 10%-დან 40%-მდე კლება დახვევის ციკლის განმავლობაში), რათა გარე ფენებმა არ დაამსხვრიონ შიდა ხვეულები.
- დიფერენციალური ხახუნის რგოლების შემოწმება: თუ იყენებთ დიფერენციალური გადახვევის ლილვებს, დარწმუნდით, რომ ხახუნის რგოლები შეესაბამება შიდა ბირთვის ტოლერანტობებს და რომ შიდა ბუშტზე ჰაერის წნევის რეგულირება თანმიმდევრული და სუფთაა.
- ჰაერის ლილვის კალიბრაციის შემოწმება: შეამოწმეთ პნევმატური წნევის წყაროები გაჟონვაზე ან წნევის ვარდნაზე ლილვის სიგრძეზე.
პრობლემა 2: ჭრის ცუდი ხარისხი, ბურუსები და მასალის აქერცვლა
სიმპტომი: ჭრილის კიდეები უხეში, გახეული, მტვრიანი ან მიკროსკოპული ნაკაწრების მქონე ჩანს. ეს განსაკუთრებით ხშირია ქაღალდის გადამუშავების, ალუმინის ფოლგის ჭრის ან სქელი პოლიმერული ფირის დამუშავების დროს.
ძირეული მიზეზის ანალიზი: ბლაგვი საჭრელი პირები, ზედა და ქვედა მბრუნავი საჭრელი დანების არასწორი კლირენსი ან გადაფარვა, ჭრის არასწორი კუთხე ან სამიზნე სუბსტრატისთვის დანის არასწორი გეომეტრია.
როგორ გამოვასწოროთ ეს:
- ხელახლა გაასწორეთ საჭრელი პირის გადაფარვა და გვერდითი წნევა: ჭრილის დაყენებისას, დარწმუნდით, რომ ზედა დანის სიღრმის გადაფარვა ქვედა დედალ დანასთან მკაცრად 0.5 მმ-დან 1.0 მმ-მდე დიაპაზონშია. ზედმეტი გადაფარვა იწვევს დანის მოხრას და უხეშ კიდეებს; არასაკმარისი გადაფარვა იწვევს ჭრილების გამოტოვებას.
- შეუსაბამეთ დანის მასალა სუბსტრატს: აბრაზიული ქაღალდის, ლამინირებული ფოლგის ან მაღალი სიმყარის ფირების დამუშავებისას სტანდარტული მაღალსიჩქარიანი ფოლადის (HSS) პირებიდან პრემიუმ კლასის ვოლფრამის კარბიდის ან ტიტანის საფარით დაფარულ პირებზე გადასვლა.
- გადამრთველის ჭრის ტექნიკა: თუ საპარსის დანის ჭრა იწვევს მასალის გაჭიმვას და დრეკად ფირებზე კიდების ბურუსების დაბზარვას, განაახლეთ თქვენი ჭრის სექცია ამოძრავებულ საჭრელი დანის ასამბლეაზე.
საკითხი 3: მასალის დაჭმუჭნება, დაჭმუჭნება და ქსელის გადახრა
სიმპტომი: ჭრის მონაკვეთში შესვლამდე ქსელის ბილიკზე დიაგონალური ან გრძივი ნაოჭები წარმოიქმნება, რაც საბოლოო ჭრილების არასწორად გასწორებას და არათანაბარ გადახვევას იწვევს.
ძირეული მიზეზის ანალიზი: ქსელის თვალთვალის არასწორი განლაგება, გამოწვეული არაპარალელური სახელმძღვანელო ლილვაკებით, მთავარი ლილვის კალიპერის არათანაბარი ფუნქციით (მშობელი რულონის სიგანეზე საზომის ვარიაციით) ან შესასვლელი ღეროვანი ლილვის არასწორი წნევით.
როგორ გამოვასწოროთ ეს:
- ლილვაკების ზუსტი გასწორების შესრულება: ზუსტი ლაზერული გასწორების ხელსაწყოების გამოყენებით დარწმუნდებით, რომ ყველა სახელმძღვანელო ლილვაკი, დამჭიმი ღერო და შემობრუნების ლილვი 100%-ით პარალელურია ერთმანეთთან. ლილვაკის 0.5 მმ-ითაც კი გადახრამ შეიძლება გამოიწვიოს ლოკალიზებული დაძაბულობის ნაოჭები.
- ბანანის/მოხრილი გამანაწილებელი ლილვაკების გაშლა: მასალის გარეთ გასაჭიმად და ქსელის მოდუნების გასასწორებლად, ჭრის სადგურის პირდაპირ ზემოთ დაამონტაჟეთ რეგულირებადი ხრახნიანი ან ღარიანი რეზინის გამაფართოებელი როლიკერი.
- გამოიყენეთ ვებ-საიტის მოწინავე სისტემები (EPC/LPC): დარწმუნდით, რომ ავტომატური ვებ გიდის სისტემა (ულტრაბგერითი, ფოტოელექტრული ან ინფრაწითელი სენსორზე დაფუძნებული) რეაგირებადია, დაკალიბრებულია და გაშლის კიდეს ცენტრალური დამუშავების ღერძის გასწვრივ აფიქსირებს.
პრობლემა 4: პირის ხშირი ცვეთა და თერმული დეგრადაცია
სიმპტომი: საჭრელი პირები სწრაფად კარგავენ ჭრის სიზუსტეს, რაც დანის შეცვლისთვის მანქანის მუდმივ გაჩერებას იწვევს. ჭრის დროს კიდეებზე პლასტიკური აპკებიც შეიძლება დნება ან შედუღდეს.
ძირეული მიზეზის ანალიზი: ხახუნით გამოწვეული ჭარბი სითბო, რომელიც გამოწვეულია პირის გვერდითი წნევის არასწორი რაოდენობით (დახრის კუთხე), მიკროშეზეთვის გარეშე მაღალი სიჩქარით საპარსის პირების გაშრობით ან მაღალი ხახუნის მქონე აბრაზიულ სუბსტრატებზე გატარებით.
როგორ გამოვასწოროთ ეს:
- დახრის კუთხის ოპტიმიზაცია: დარწმუნდით, რომ ქვედა და ზედა მბრუნავი პირები ერთმანეთს ეხება ზუსტი, მინიმალური ჭრის კუთხით (როგორც წესი, 0.5°-დან 1.5°-მდე, მასალის სიდიდის მიხედვით).
- მიკრო-შეზეთვის / პირების გაგრილების დანერგვა: მაღალსიჩქარიანი მოძრაობისას დინამიური ხახუნისა და თერმული დაგროვების შესამცირებლად, ჭრილის შეერთების ადგილას წაუსვით საკვები ხარისხის სილიკონის ზეთის ან თხევადი ჰაერის გამაგრილებელი საქშენების მსუბუქი სპრეი.
საკითხი 5: სტატიკური ელექტროენერგიის დაგროვება და მტვრის მიზიდვა
სიმპტომი: ელექტროშოკები ოპერატორებს გადახვევის ზონასთან ახლოს ურტყამს, ჭრილისებრი ფირის ზოლები ეკვრის მანქანის კედლებს ან ჰაერში გავრცელებული მტვრის ნაწილაკები აბინძურებს მაღალი გამჭვირვალობის ოპტიკურ ფირებს.
ძირეული მიზეზის ანალიზი: დიელექტრიკულ პოლიმერულ ქსელებსა და ლითონის მიმმართველ ლილვაკებს შორის მაღალი სიჩქარის ხახუნი წარმოქმნის მაღალ ელექტროსტატიკურ მუხტებს (ხშირად 20 კვ-დან 30 კვ-მდე).
როგორ გამოვასწოროთ ეს:
- აქტიური იონიზირებადი ანტისტატიკური ზოლების დაყენება: აქტიური უშოვო ანტისტატიკური იონიზირებადი ზოლები პირდაპირ გაშლის სადგურთან, საჭრელი პირების შემდეგ და გადახვევის ლილვის შეგროვების წერტილების ზემოთ განათავსეთ.
- ქარხნული დამიწების შემოწმება: უზრუნველყავით ძირითადი კორპუსის ჩარჩოს საჭრელი მანქანა დამიწებულია სპეციალური დამიწების ღეროთი, რათა უსაფრთხოდ გამოდევნოს ნარჩენი მუხტები.
4. სტრატეგიული მყიდველის სახელმძღვანელო: სწორი ჭრის გადაწყვეტის შერჩევა
ახლის არჩევისას საჭრელი მანქანაშესყიდვის გადაწყვეტილებები არასდროს უნდა ეფუძნებოდეს მხოლოდ ყველაზე დაბალ კაპიტალურ დანახარჯებს. არასტაბილური ჩარჩოს სიმტკიცის ან დაბალი დონის ელექტრონული კომპონენტების მქონე იაფფასიანი საჭრელი სწრაფად გამოიწვევს მასალების ფლანგვას, ხშირ ხელახალი კალიბრაციის შეფერხებას და ნაწილების შეცვლის მაღალ ხარჯებს.
აღჭურვილობის შეფასებისას გამოიყენეთ შემდეგი შერჩევის პროტოკოლი:
- სუბსტრატის სპექტრის განსაზღვრა: განსაზღვრეთ თქვენი მასალების ზუსტი მინიმალური/მაქსიმალური სუბსტრატის სისქე (მიკრონ/გ/მ² დიაპაზონი), დაჭიმვის სიმტკიცე, თერმული მგრძნობელობა და ზედაპირის სინაზე.
- სიგანისა და გამომავალი მეტრიკის განსაზღვრა: დაგეგმეთ მთავარი როლიკის მიმდინარე ზომები და პროგნოზირებული ყოველკვირეული გამომავალი ტონები. გაითვალისწინეთ პროდუქციის ხაზის მომავალი გაფართოებები, რათა თავიდან აიცილოთ მანქანის სიმძლავრის გადაჭარბება.
- შეაფასეთ დისკის და PLC-ის არქიტექტურა: მოითხოვეთ ამოცნობადი, არასაკუთრების მქონე ელექტრონული სისტემები (მაგ., Siemens, Schneider, Mitsubishi, Yaskawa), რათა თქვენმა ტექნიკური მომსახურების ჯგუფმა ადგილობრივად მარტივად შეძლოს წამყვანი თვლების სათადარიგო ნაწილების და PLC დიაგნოსტიკის მოძიება.
- პრიორიტეტი მიანიჭეთ ერგონომიკასა და ოპერატორის უსაფრთხოებას: ისეთი ფუნქციები, როგორიცაა იატაკის ჰიდრავლიკური აწევის სისტემა, დანების ავტომატური დაყენება და დამცავი ფარდები, იცავს თქვენს სამუშაო ძალას და ამცირებს როლიკების შეცვლის დროს 30 წუთიდან 5 წუთზე ნაკლებ დრომდე.
5. რატომ თანამშრომლობენ გლობალური მწარმოებლები Wenzhou Jinyuan Mechanical Technology-თან?
როდესაც მაღალი სიზუსტე, სტაბილური ყოველდღიური მუშაობა და ინვესტიციის საერთო ანაზღაურება უმნიშვნელოვანესია, ინდუსტრიის ლიდერები მიმართავენ... ვენჯოუ ჯინიუანის მექანიკური ტექნოლოგიების კომპანია, შპს
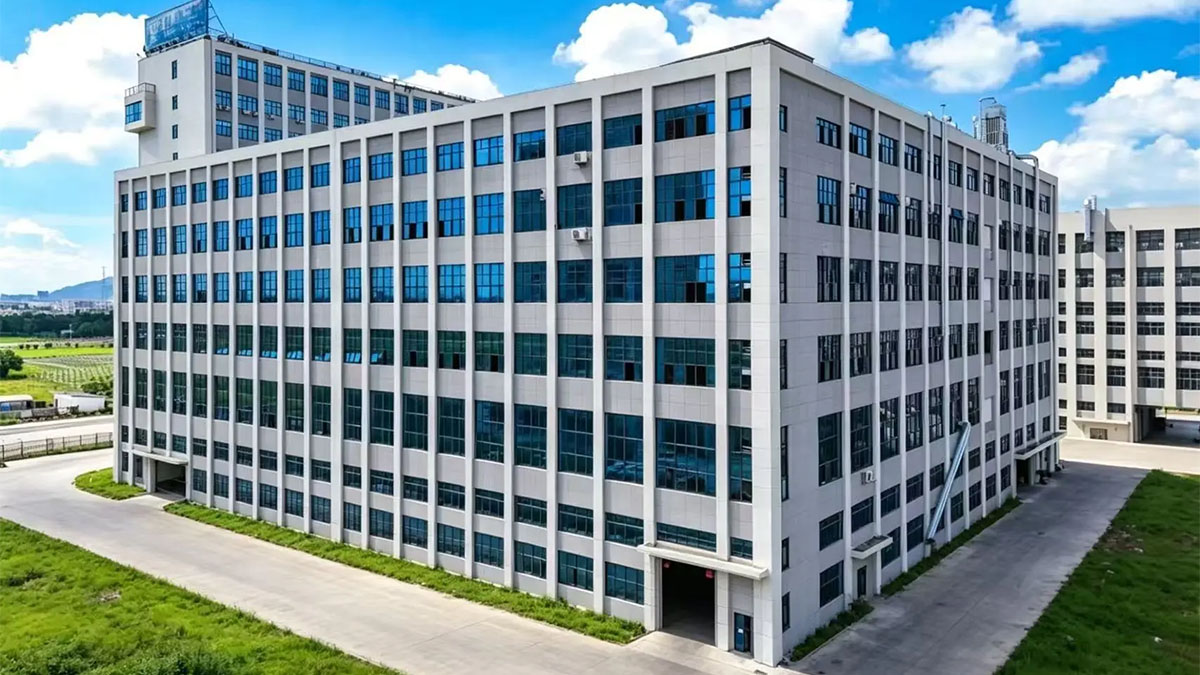
ჩინეთის ჟეჟიანგის პროვინციის ვენჯოუ ქალაქში მდებარე „ჯინიუან მაკშენირი“ მოსახერხებელი სატრანსპორტო კავშირებით სარგებლობს და თანამედროვე, ჭრისა და გადახვევის მოწინავე აღჭურვილობის წამყვანი მიმწოდებელია. ჩვენ სრულად ვაერთიანებთ ტექნიკურ კვლევასა და განვითარებას, თანამედროვე ზუსტ წარმოებას, საერთაშორისო გაყიდვებსა და მხარდაჭერას.

რატომ ირჩევენ თანამედროვე გადამყვანები Jinyuan Machinery-ს თავიანთ აღჭურვილობის პარტნიორად:
- ძლიერი წარმოების მასშტაბი და საინჟინრო ექსპერტიზა: ჩვენი კომპანია ამაყობს 3000 კვადრატულ მეტრზე მეტი ფართობის თანამედროვე საწარმოო ობიექტით, რომელსაც მხარს უჭერს თითქმის 70 კვალიფიციური პროფესიონალისგან შემდგარი თავდადებული სამუშაო ძალა. ეს გუნდი მოიცავს 11 უფროს ტექნიკურ ინჟინერს და 6 ძირითად კვლევისა და განვითარების სპეციალისტს, რომლებიც ერთგულად არიან ჩართულნი მანქანა-დანადგარების ინოვაციების დანერგვაში.
- მორგებული და სისტემატური აღჭურვილობის ინჟინერია: ჩვენ შესანიშნავად ვქმნით მომხმარებლისთვის მოსახერხებელი, ულტრასტაბილური აღჭურვილობის გადაწყვეტილებებს, რომლებიც პირდაპირ მორგებულია ჩვენი კლიენტების უნიკალურ ვებ მასალებზე, ქარხნის იატაკის პირობებსა და სამიზნე გამომავალი მეტრიკაზე.
- სერტიფიცირებული საერთაშორისო ხარისხის კონტროლი:Jinyuan Machinery ორიენტირებულია მაღალი ხარისხის, ხანგრძლივი მოხმარების კონვერტაციისა და... ბეჭდვის აღჭურვილობაჩვენმა თანამედროვე საწარმოო ობიექტმა ოფიციალური სტატუსი მოიპოვაCE სერტიფიცირება, ISO ხარისხის მართვის სისტემის შესაბამისობადა ფლობს მრავალ საკუთრების ტექნიკურ პატენტს.
- გლობალური ნდობა და დადასტურებული საიმედოობა: ჩვენი მკაცრი ხარისხის შემოწმება, კონსტრუქციული დანადგარების ტესტირება და სპეციალიზებული ტექნიკური მომსახურება უზრუნველყოფს ჩვენს მიერ აგებულ ყველა სისტემას, რაც უზრუნველყოფს მთელ მსოფლიოში ქარხნების გადაკეთების უსაფრთხო, სტაბილურ და მაღალმომგებიან ოპერაციებს.
6. ხშირად დასმული კითხვები (FAQ)
კითხვა 1: რა არის ძირითადი განსხვავება საპარსით, ძვრით და დაქუცმაცებით (ჭრილით) ჭრას შორის?
პასუხი: საპარსის ჭრილი იყენებს სტაციონარულ დანას, რომელიც ჭრის მასალას, რომელიც გადის ღარიან რულონზე ან ჰაერში ჩამოკიდებულია; ის ეკონომიურია და საუკეთესოა თხელი პლასტმასის ფირებისთვის (PE, PVC, PET). ჭრის ჭრა იყენებს ორ მბრუნავ პირს (ზედა მამაკაცის დანა და ქვედა დედალის დანა), რომლებიც ერთმანეთს მაკრატელივით უერთდება; ეს იდეალური არჩევანია მძიმე ქაღალდის, მუყაოს, ალუმინის ფოლგისა და სქელი ლამინატებისთვის. დაქუცმაცება/ჭრილი ბლაგვი წრიულ პირს აჭერს გამაგრებულ ფოლადის საყრდენ რულონზე მასალის გასატეხად; ის ხშირად გამოიყენება უქსოვი ქსოვილების, ქაფის და წნევისადმი მგრძნობიარე ლენტებისთვის.
კითხვა 2: რატომ არის დიფერენციალური გადახვევა კრიტიკულად მნიშვნელოვანი თანამედროვე საჭრელ მანქანაზე?
პასუხი: სუბსტრატებს იშვიათად აქვთ იდეალურად ერთგვაროვანი სისქე მთელ სიგანეზე. ფართო საწყისი რულონების რამდენიმე ვიწრო ხვეულად დაჭრისას, სქელი ზოლები უფრო სწრაფად და მჭიდროდ იხვევა, ხოლო თხელი ზოლები ფხვიერი ხდება. დიფერენციალური გადახვევის ლილვი საშუალებას აძლევს ცალკეულ ბირთვის ხახუნის რგოლებს დამოუკიდებლად სრიალდნენ, რაც ინარჩუნებს ქსელის ერთგვაროვან დაჭიმულობას თითოეულ დასრულებულ რულონზე, ზომის ვარიაციის მიუხედავად.
კითხვა 3: რა სიხშირით უნდა მოხდეს საჭრელი პირების მომსახურება ან შეცვლა?
პასუხი: ტექნიკური მომსახურების სიხშირე დამოკიდებულია მასალის აბრაზიულობასა და პირის შემადგენლობაზე. აბრაზიული მასალების დამუშავების სტანდარტული ფოლადის საპარსის პირები შეიძლება ყოველ ერთ ან ორ ცვლაში შეიცვალოს. სუფთა აპკის დამუშავების პრემიუმ კარბიდის მბრუნავი საჭრელი პირები შეიძლება ასობით საათის განმავლობაში ძლებდეს ხელახალი გალესვამდე. მიკროსკოპული ნაკაწრების ან დაბინდვის რეგულარული შემოწმება ხელს უშლის ჭრილის ხარისხის გაუარესებას.
კითხვა 4: შეუძლია თუ არა ერთ საჭრელ მანქანას როგორც თხელი ფირების, ასევე მძიმე ქაღალდის მასალის დამუშავება?
პასუხი: დიახ, იმ პირობით, რომ აღჭურვილობა აღჭურვილია მრავალმხრივი ორმაგი საჭრელი სადგურებით (აერთიანებს როგორც საპარსის, ასევე საჭრელი პირის ვარიანტებს) და აქვს დინამიური დაჭიმულობის კონტროლის ფართო დიაპაზონი. Jinyuan Machinery რეგულარულად ამზადებს მრავალფუნქციურ საჭრელ მოწყობილობებს, რომლებიც აღჭურვილია მოდულური საჭრელი თავებით და ფართო სპექტრის PLC დაჭიმულობის პარამეტრებით.
კითხვა 5: რამდენ ხანს გრძელდება, როგორც წესი, მიწოდება და ექსპლუატაციაში გაშვება ინდივიდუალური შეკვეთით დამზადებული საჭრელი მანქანისთვის?
პასუხი: სტანდარტული მოდელის საჭრელი დანადგარები, როგორც წესი, იწარმოება, ტესტირდება და გასაგზავნად მზად არის 30-დან 45 დღემდე. სრულად მორგებული, ფართო ქსელური ავტომატიზირებული ხაზების დამზადებას, როგორც წესი, 60-დან 90 დღემდე სჭირდება დიზაინის დამტკიცებიდან ქარხნული მიღების ტესტირებამდე (FAT).
მზად ხართ გააუმჯობესოთ თქვენი კონვერტაციის შესაძლებლობები და აღმოფხვრათ წარმოების შეფერხებები?
გჭირდებათ თუ არა ზუსტი ბიუჯეტის შეფასება, ქსელური დანადგარების ინდივიდუალური ინჟინერია თუ რჩევა თქვენი არსებული ჭრის ეფექტურობის გაუმჯობესების შესახებ, ჩვენი საინჟინრო გუნდი მზადაა დაგეხმაროთ.
აღმოაჩინეთ, თუ როგორ ვენჯოუ ჯინიუანის მექანიკური ტექნოლოგიების კომპანია, შპს დაგეხმარებათ ჭრის დეფექტების აღმოფხვრაში, ხაზის სიჩქარის გაზრდასა და თქვენი ქარხნის მომგებიანობის მაქსიმიზაციაში მორგებული გადამყვანი აღჭურვილობის გადაწყვეტილებებით.
დაუკავშირდით ჩვენს საინჟინრო ექსპერტებს დღესვე:
🌐 ოფიციალური ვებსაიტი: https://www.jinyuan-machinery.com/
📧 პირდაპირ მიმართეთ პერსონალური შეთავაზებების, ტექნიკური ნახაზებისა და დანადგარების ვიდეო დემონსტრაციების მისაღებად!